
Produktklinik für Premiumprodukte: Premiummarge zurückgewinnen ohne Verlagerung und Feature-Abbau
[16.09.2026]

Ein technisch führendes Premiumprodukt verfehlt seit Jahren sein Margenziel. Die Herstellkosten liegen über 20 Prozent über dem Zielwert, während Wettbewerber aufholen und die Lieferfähigkeit leidet. Durch eine Produktklinik, die Conjoint Analyse und Cost Engineering verbindet, wurden 50 Hebel identifiziert. Das Ergebnis: Das Kostenziel wurde erreicht, ohne Verlagerung der Produktion und ohne Abbau der Funktionen, für die Kunden tatsächlich zahlen.
Es gehört zu den unbequemen Wahrheiten der Premiumstrategie, dass ausgerechnet das technisch beste Produkt einer Kategorie zu ihrem wirtschaftlichen Sorgenkind werden kann. Ein international tätiger Markenhersteller hat vor einigen Jahren ein Premiumprodukt im Bauwesen eingeführt. Es galt rasch als technische Referenz der Kategorie, mit breitem Funktionsumfang, universeller Einsetzbarkeit und hochwertiger Verarbeitung. Es wurde schnell zum Aushängeschild des Portfolios. Nur eines hat es nie erreicht, sein Margenziel. Eine Lücke von 20 Euro pro Stück musste geschlossen werden.
Ein Margenproblem, das mit dem Erfolg wächst
Die Krux liegt im Wachstum. Steigt die jährliche Stückzahl wie geplant um 30%, vergrößert sich der absolute Fehlbetrag mit jeder zusätzlich verkauften Einheit. Zugleich verengt sich das Zeitfenster. Patente laufen aus, einstige Alleinstellungsmerkmale werden kopiert, ein Wettbewerber unterbietet die Preise deutlich. Der Preisaufschlag des Premiumprodukts lässt sich immer schwerer begründen.
Hinzu kommt ein operatives Problem, das die Premiumerzählung untergräbt. Die Liefertreue erfüllt die Erwartungen nicht. Am Markt verliert das Unternehmen derzeit nicht über den Preis, sondern über die Verfügbarkeit. Ungeklärt ist schließlich die strategische Grundfrage, ob das Produkt langfristig in der hochpreisigen Nische bleiben soll oder langfristig zum Volumennachfolger des in die Jahre gekommenen und sehr erfolgreichen Vorgängermodells werden soll.
Vor diesem Hintergrund hat TCW eine Produktklinik aufgesetzt. Die Methodik führt zwei Perspektiven zusammen, die in der Praxis meist getrennt bearbeitet werden: die Marktperspektive, also die Frage, wofür der Kunde tatsächlich zahlt, und die Kostenperspektive, also die Frage, wie sich derselbe Kundennutzen günstiger herstellen lässt. Beide Perspektiven wurden parallel verfolgt.
Die Marktperspektive: Conjoint Analyse statt Bauchgefühl
Durch die Durchführung einer quantitativen Conjoint Analyse mit Teilnehmern aus sechs Märkten und verschiedenen Kundensegmenten wurden zehn Produktmerkmale, vom Preisniveau über die Designausführung bis hin zu Bedienkomfort und Materialwahl, mit einer Kundenumfrage getestet. Ein Beispiel illustriert den Nutzen. Eine bestimmte Montagehilfe wird von Monteuren geschätzt, ist aber technisch aufwändig in der Umsetzung. Die eigentlichen Beschaffungsentscheider nehmen diese jedoch kaum wahr. Die zusätzliche Zahlungsbereitschaft ist gering, ein klassischer Kandidat für Over-Engineering.
Die Auswertung nach Kundensegmenten förderte einen weiteren Befund zutage. Drei Käufergruppen ließen sich klar unterscheiden: Professional-User, die über das Datenblatt entscheiden, Casual-User, die Einfachheit und Ergonomie schätzen, sowie der Handel, der in Sortiments- und Logistiklogik denkt. Das Produkt bedient heute alle drei Gruppen, übererfüllt aber jede einzelne von ihnen. Als eierlegende Wollmilchsau passt es am Ende für keine Gruppe wirklich optimal. Die einen zahlen für technische Spitzenleistung, die sie nicht abrufen, die anderen für Montagehilfen, die sie als Experten nicht brauchen.
Die Marktsimulation: Verfügbarkeit verdeckt die wahre Präferenz
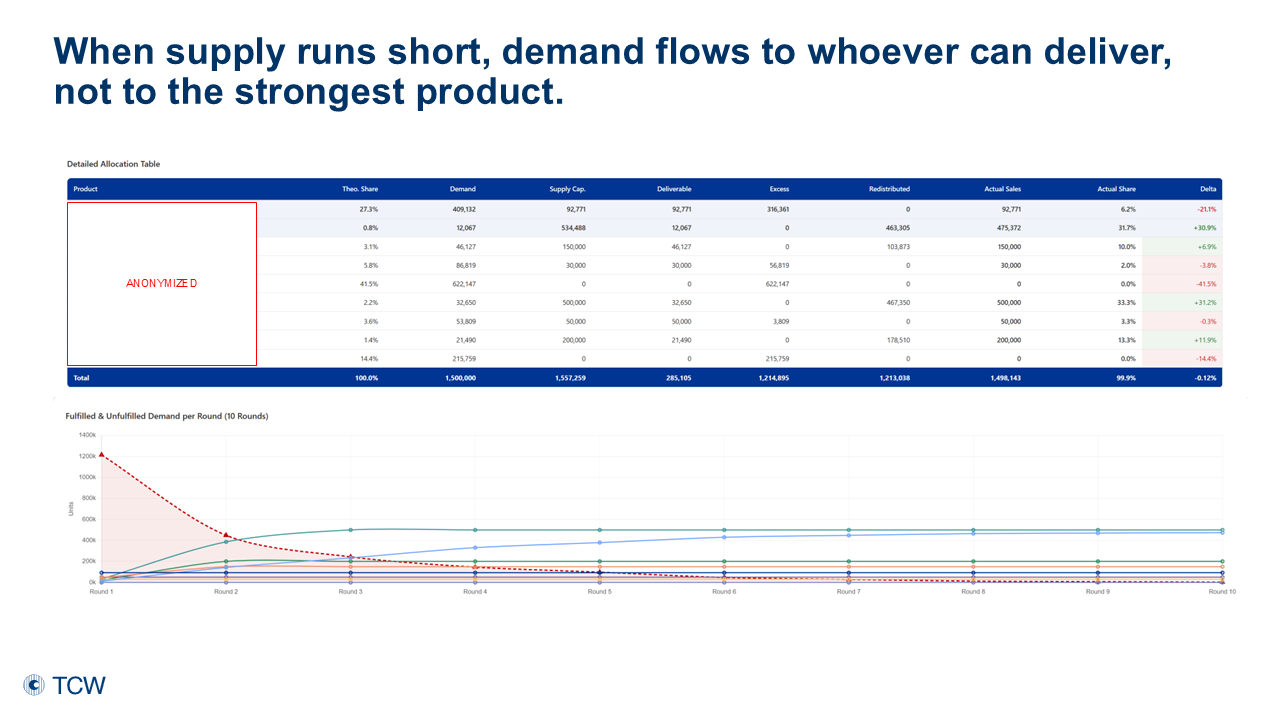
Mittels einer Marktsimulation wurden die gemessenen Präferenzen in Marktanteile übersetzt und anhand der real verfügbaren Lieferkapazitäten simuliert. In der reinen Präferenz gehört das neue Flaggschiff mit einem Anteil von rund 30 Prozent zur Spitzengruppe, ein bereits angekündigtes Konkurrenzprodukt der nächsten Generation liegt sogar noch davor. Das über Jahrzehnte etablierte Vorgängermodell dagegen erreicht in der unbeschränkten Simulation nur einen Präferenzanteil von unter zwei Prozent. In der Realität verkauft es sich dennoch hervorragend. Die Simulation erklärt, warum: Seine Marktstärke ruht nicht auf zeitgemäßer Produktpräferenz, sondern auf einem starken Namen und vor allem auf hoher verfügbarer Kapazität.
Sobald Wettbewerber ihre Produkte nachrüsten und entsprechende Kapazitäten aufbauen, brechen genau jene Anteile weg, die das Vorgängermodell allein über Verfügbarkeit hält. Das neue Flaggschiff zeigt sich davon in der Simulation weitgehend unbeeindruckt. Mit höherem Volumen könnte es zweierlei zugleich erreichen, nämlich über Skaleneffekte selbst günstiger werden und die gefährdeten Anteile des Vorgängermodells zurückerobern.
Die Kostenperspektive: Wertanalyse und Cost Engineering
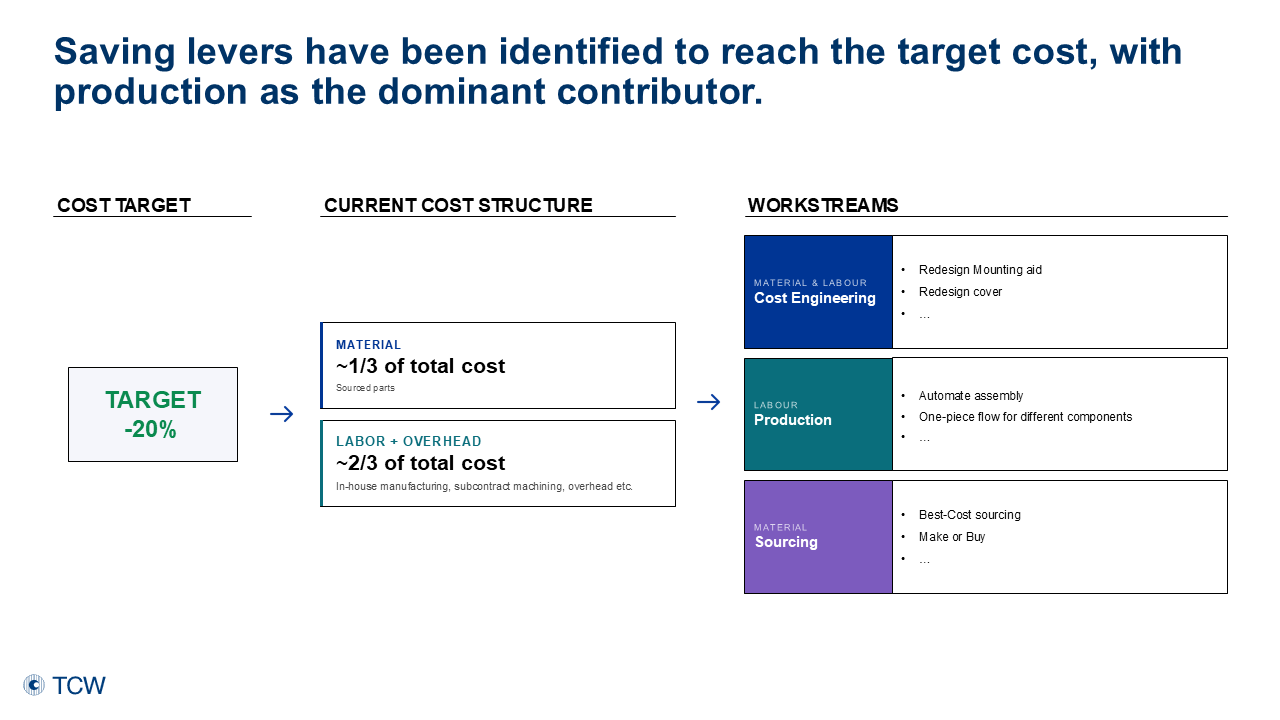
Parallel zerlegte das Beraterteam das Produkt entlang seiner Stückliste und analysierte die Kostenstruktur. Das Ergebnis verschob den Blickwinkel des gesamten Projekts. Rund zwei Drittel der Stückkosten entfallen auf Arbeit, also auf Eigenfertigung und Lohnbearbeitung. Material macht etwa ein Drittel aus. Damit war klar, dass der größte Hebel nicht in der Verhandlung von Materialpreisen liegt, sondern in der Produktion.
In einer Funktionskostenanalyse wird Bauteil für Bauteil mit dem Wettbewerb verglichen und gefragt, an welchen Stellen teurer gebaut wird, als der Markt honoriert. Daraus entstanden konkrete Hebel, gegliedert in drei Stoßrichtungen: technisches Re-Engineering, Automatisierung der Produktion und Verlagerung von Nicht-Kernkomponenten in Best-Cost-Länder.
Produktion als größter Hebel
Das zentrale Ergebnis: Das Kostenziel ist erreichbar, und zwar ohne Verlagerung der Produktion aus Deutschland und ohne Abbau der Funktionen, für die Kunden wirklich zahlen. Mit mutigen Investitionen lässt es sich sogar unterschreiten.
Weil zwei Drittel der Kosten auf Arbeit entfallen, ist die Automatisierung der Montage der größte Einzelhebel. Eine erste Ausbaustufe senkt die Taktzeit und reduziert die Anzahl an notwendigem Personal. Eine später geplante Stufe kann die Linie sogar vollständig automatisieren. Zusammen entlastet das die Stückkosten. Hinzu kommt die Umstellung der Fertigung zentraler Bauteile auf einen durchgängigen One-Piece-Flow, der mehrere Arbeitsschritte in einer integrierten Anlage zusammenfasst.
Re-Engineering ohne Substanzverlust
Auf der Konstruktionsseite zeigte sich, dass sich Kosten senken lassen, ohne die Premiumanmutung zu beschädigen. Die sichtbare Designabdeckung lässt sich so überarbeiten, dass ihr Erscheinungsbild erhalten bleibt. Die Montagehilfe mit geringer Zahlungsbereitschaft entfällt.
Entscheidend ist das Zusammenspiel beider Perspektiven. Die Conjoint Analyse verhinderte, dass blind Funktionen gestrichen wurden, um Kosten zu sparen. Gespart wird gezielt dort, wo der Markt nicht zahlt, und gerade nicht an den Merkmalen, die den Aufpreis rechtfertigen.
Fazit und Handlungsempfehlungen
Aus dem Projekt lassen sich drei Empfehlungen ableiten.
Erstens gehören Funktionsentscheidungen auf das Fundament belastbarer Zahlungsbereitschaftsdaten statt auf Ingenieursintuition. Überkonstruktion versteckt sich genau dort, wo Entwickler stolz und Kunden gleichgültig sind. Zweitens sind viele Kostenhebel auf Plattform- und Werksebene zu steuern, denn die größten Potenziale, etwa Automatisierung und Sourcing, wirken über mehrere Produkte hinweg. Drittens braucht es eine tragfähige Portfoliovision, die proaktiv entwickelt wird. Ob ein Produkt eine Premiumnische bleibt, in einen modularen Baukasten aus mehreren Varianten übergeht oder ein Vorgängermodell ablöst, sollte entschieden sein, bevor der Markt die Entscheidung erzwingt.
Haben wir Ihr Interesse geweckt? Dann melden Sie sich jetzt für ein unverbindliches Gespräch.
Beratungsleistungen
Publikationen
-
Conjoint Analyse
Leitfaden zur kundenwertorientierten Produktentwicklung mittels Conjoint Analysen -
Produktklinik
Wertgestaltung von Produkten und Prozessen – Methoden und Fallbeispiele -
Marktorientierte Produktklinik
Leitfaden zur kunden- und marktkonformen Produktgestaltung